精密折彎:不鏽鋼公差實務
不鏽鋼精密折彎的成敗取決於鋼種、厚度與模具,而非單純靠機器。本文說明依厚度可達成的合理公差範圍,並分享如何透過清楚標註的圖紙與事前確認,避免客製零件在交貨時因認知落差而返工。
公差要從材料行為談起
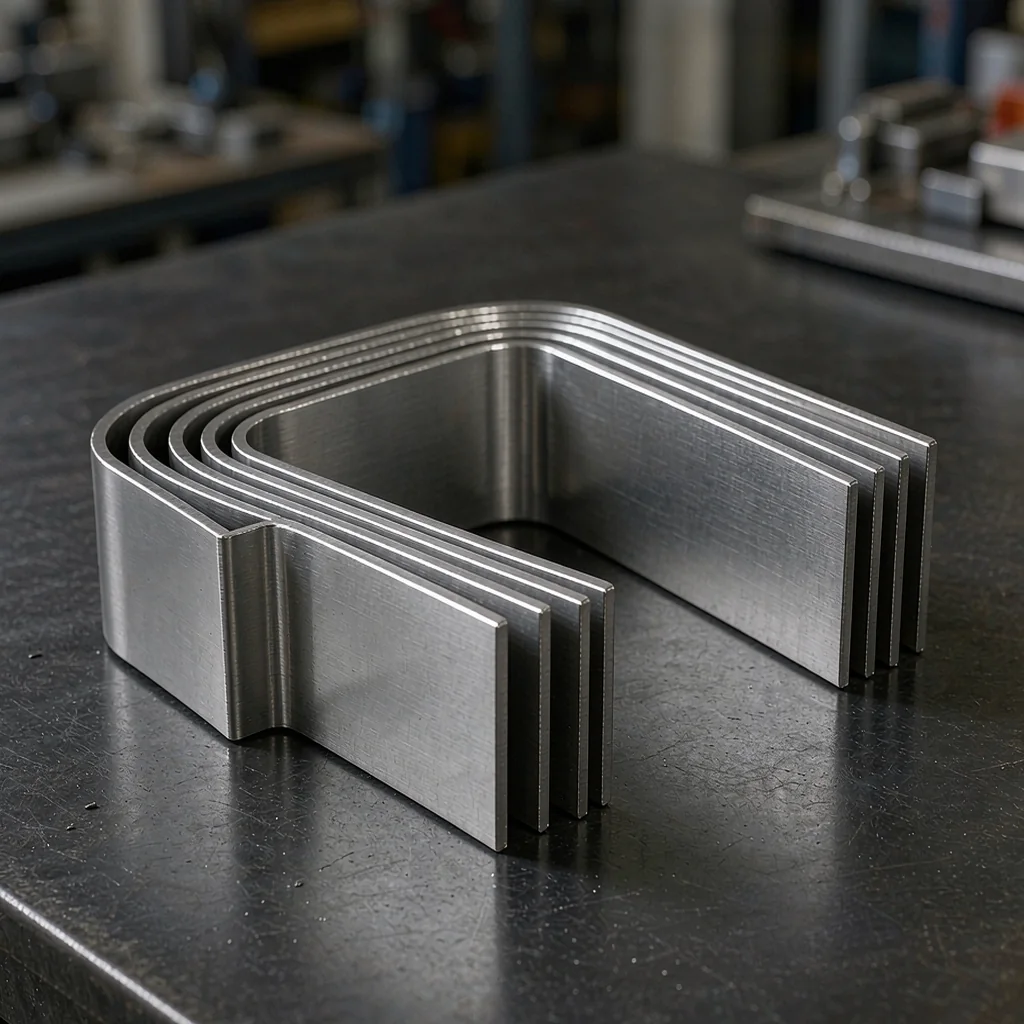
不鏽鋼的精密折彎,與其說取決於機器,不如說取決於材料本身。304、316 等常見鋼種在成形時會產生加工硬化,因此回彈量會隨厚度、折彎半徑與軋延方向而變化。1.5 mm 薄板的表現與 6 mm 厚板截然不同:薄板較能貼合模具,但若紋理方向與折線垂直,反而容易扭曲。加工廠會以預估角度過量折彎,並選用約為材料厚度一到兩倍的沖頭半徑來補償。採購方懂這項原理,就能訂出合理的公差,而不是要求做不到的精度。報價時不妨問清楚供應商假設的是哪一種鋼種、厚度與折彎順序,因為每個選擇都會改變可達成的結果。折彎件的示意圖有助於理解這些變數,但具體數字必須來自書面規格,而非照片。
依厚度劃分的實務公差範圍
實務公差範圍取決於厚度,以及同一零件的折彎道數。厚度 0.8 至 3 mm 的板材,折彎角度公差控制在正負 1 度、線性尺寸公差正負 0.3 至 0.5 mm,是合理可達的目標。4 至 6 mm 的較厚材料通常容許較寬的範圍,約正負 0.5 mm 與 1 至 2 度,因為回彈更大、再現性較差。具備六道以上折彎的複雜零件,會在每個工位累積誤差,此時應約定整體的外廓公差,而非逐一收緊每一道折彎。表面處理同樣關鍵:鏡面或經 PVD 鍍膜的板材折彎時可能需要保護膜,也可能浮出原本被髮絲紋掩飾的模具痕跡。請明確說明公差適用於鍍膜前或後,以及是量測成形件還是展開坯料。及早釐清這些細節,可避免交貨時的爭議。
圖紙如何消除歧義
圖紙標示不清,是折彎被判退與產生返工報價最常見的原因。實用的加工圖紙應標明內側折彎半徑、每道折彎的方向、清楚的基準面,以及折彎順序。附上展開圖並註明所用的 K 因子或折彎扣除量,讓供應商能在下料前確認展開長度。定義哪些邊在最終安裝後仍會外露,只在那裡要求較緊的公差。當零件必須與玻璃、木料或鋁件配合時,請提供配合部位的尺寸,而不只是零件本身的尺寸。尺寸鏈應引用共同的基準,而非將獨立公差頭尾相加。相較於把所有尺寸都收緊、往往只抬高價格卻未改善組裝,一份簡短註記關鍵功能特點的說明通常更有效。DXF 或 DWG 圖檔搭配 PDF 尺寸表,能讓工廠同時掌握幾何形狀與設計意圖。
檢驗方式與該問供應商的問題
檢驗方式應在生產前就議定,而不是等交貨時才爭辯。要求提供首件報告,列出實測角度與關鍵尺寸,並詢問供應商是否使用附撓度補償的 CNC 折床來處理長件。簡易角度規足以勝任初期檢查;若要同時驗證多組基準關係,則適合使用座標量測儀。重複下單時,應留存已核准的樣品,讓後續批次有同一依據可比較。索取報價時,請一併附上圖紙、說明鋼種與厚度,並指明期望的表面處理,讓工廠能預先規劃模具與防護。我們的團隊處理客製折彎零件,可透過 WhatsApp +86 17324671020 或 email chen847415774@gmail.com 審閱圖紙,並於 24 個工作小時內回覆。在報價階段就把話說清楚,是保護成品公差最省成本的方法。
工廠與工程圖片為 AI 生成的示意圖,並非真實廠房或完工項目的照片。