Uốn chính xác: Dung sai trong chế tạo inox
Uốn inox chính xác phụ thuộc mác thép, độ dày và dụng cụ. Tìm hiểu phạm vi dung sai nên quy định và cách bản vẽ rõ ràng tránh làm lại.
Vì sao dung sai bắt đầu từ đặc tính vật liệu
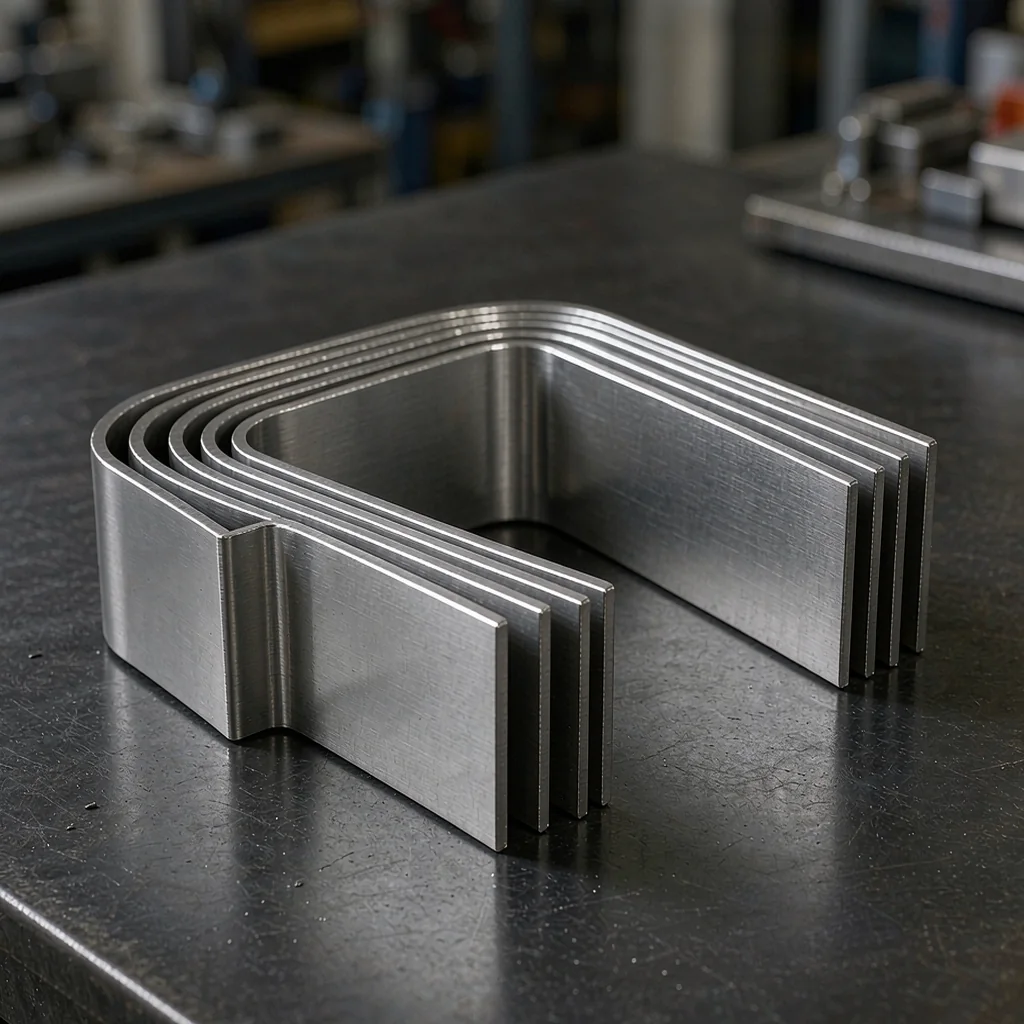
Uốn inox chính xác phụ thuộc vào đặc tính vật liệu hơn là bản thân máy móc. Các mác austenit như 304 và 316 bị hóa cứng khi tạo hình, nên độ hồi lại thay đổi theo độ dày, bán kính uốn và hướng cán. Tấm 1,5 mm khác rất nhiều so với tấm 6 mm: vật liệu mỏng ôm khuôn chặt hơn nhưng dễ xoắn nếu hướng thớ cán cắt ngang đường uốn. Xưởng bù trừ bằng cách uốn quá một góc đã tính toán và chọn bán kính chày khoảng một đến hai lần độ dày. Người mua hiểu được cơ chế này sẽ quy định dung sai thực tế thay vì đòi hỏi độ chính xác không thể đạt được. Hãy hỏi mác thép, độ dày và trình tự uốn nào được dùng khi báo giá, vì mỗi lựa chọn đều làm thay đổi kết quả.
Phạm vi dung sai thực tế theo độ dày
Phạm vi dung sai thực tế phụ thuộc độ dày và số lượng đường uốn trên cùng một chi tiết. Với tấm từ 0,8 đến 3 mm, dung sai góc uốn khoảng cộng trừ một độ và dung sai tuyến tính cộng trừ 0,3 đến 0,5 mm là mục tiêu hợp lý. Vật liệu dày từ 4 đến 6 mm thường có cửa sổ rộng hơn, khoảng cộng trừ 0,5 mm và một đến hai độ, vì độ hồi lại lớn và khó lặp lại. Chi tiết phức tạp từ sáu đường uốn trở lên sẽ cộng dồn sai số ở mỗi trạm, nên hãy thỏa thuận dung sai bao ngoài tổng thể thay vì siết từng góc. Bề mặt cũng quan trọng: tấm gương hoặc tấm phủ PVD có thể cần màng bảo vệ khi uốn và để lộ vết dụng cụ mà bề mặt chải xước che giấu.
Cách bản vẽ loại bỏ sự mơ hồ
Sự mơ hồ trong bản vẽ là nguyên nhân phổ biến nhất khiến đường uốn bị loại và phát sinh báo giá làm lại. Một bản vẽ chế tạo hữu ích phải ghi rõ bán kính uốn trong, hướng của từng đường uốn, một mặt chuẩn rõ ràng và trình tự uốn. Hãy đính kèm bản khai triển với hệ số K hoặc độ trừ uốn để xưởng xác nhận chiều dài vật liệu trước khi cắt. Xác định cạnh nào còn nhìn thấy sau khi lắp đặt và chỉ siết dung sai tại đó. Khi chi tiết phải khớp với kính, gỗ hoặc nhôm, hãy cung cấp kích thước bề mặt lắp ghép thay vì chỉ kích thước chi tiết. Chuỗi kích thước nên quy về một chuẩn chung thay vì cộng dồn dung sai độc lập.
Kiểm tra và câu hỏi nên hỏi nhà cung cấp
Nên thỏa thuận phương pháp kiểm tra trước khi bắt đầu sản xuất thay vì tranh cãi lúc giao hàng. Hãy yêu cầu báo cáo mẫu đầu tiên thể hiện các góc đã đo và kích thước then chốt, và hỏi xưởng có dùng máy uốn CNC với bù cong cho chi tiết dài hay không. Thước đo góc đơn giản đủ cho kiểm tra ban đầu, trong khi máy đo tọa độ phù hợp khi cần kiểm tra nhiều quan hệ chuẩn cùng lúc. Với đơn hàng lặp lại, hãy lưu một mẫu đã duyệt để so sánh các lô sau. Khi yêu cầu báo giá, hãy gửi bản vẽ, nêu mác thép, độ dày và bề mặt mong muốn để xưởng lên kế hoạch dụng cụ và bảo vệ.
Hình ảnh nhà máy và dự án là ảnh minh họa do AI tạo, không phải ảnh chụp thực tế công trình hoặc cơ sở.
Đã có bản vẽ chưa?
Gửi qua WhatsApp hoặc email. Nhận mác thép, bề mặt, MOQ và thời gian giao trong vòng 24 giờ làm việc.